Wer heute eine Batteriezelle, ein Getriebegehäuse oder ein Rohrsystem aus Edelstahl fertigt, kommt am Laserschweißen kaum vorbei. Das Verfahren hat sich von einer teuren Speziallösung zu einem Werkzeug entwickelt, das im Alltag vieler Produktionsbetriebe steckt – oft, ohne dass es auffällt.
Vom CO2-Laser zur Faseroptik: ein technischer Quantensprung
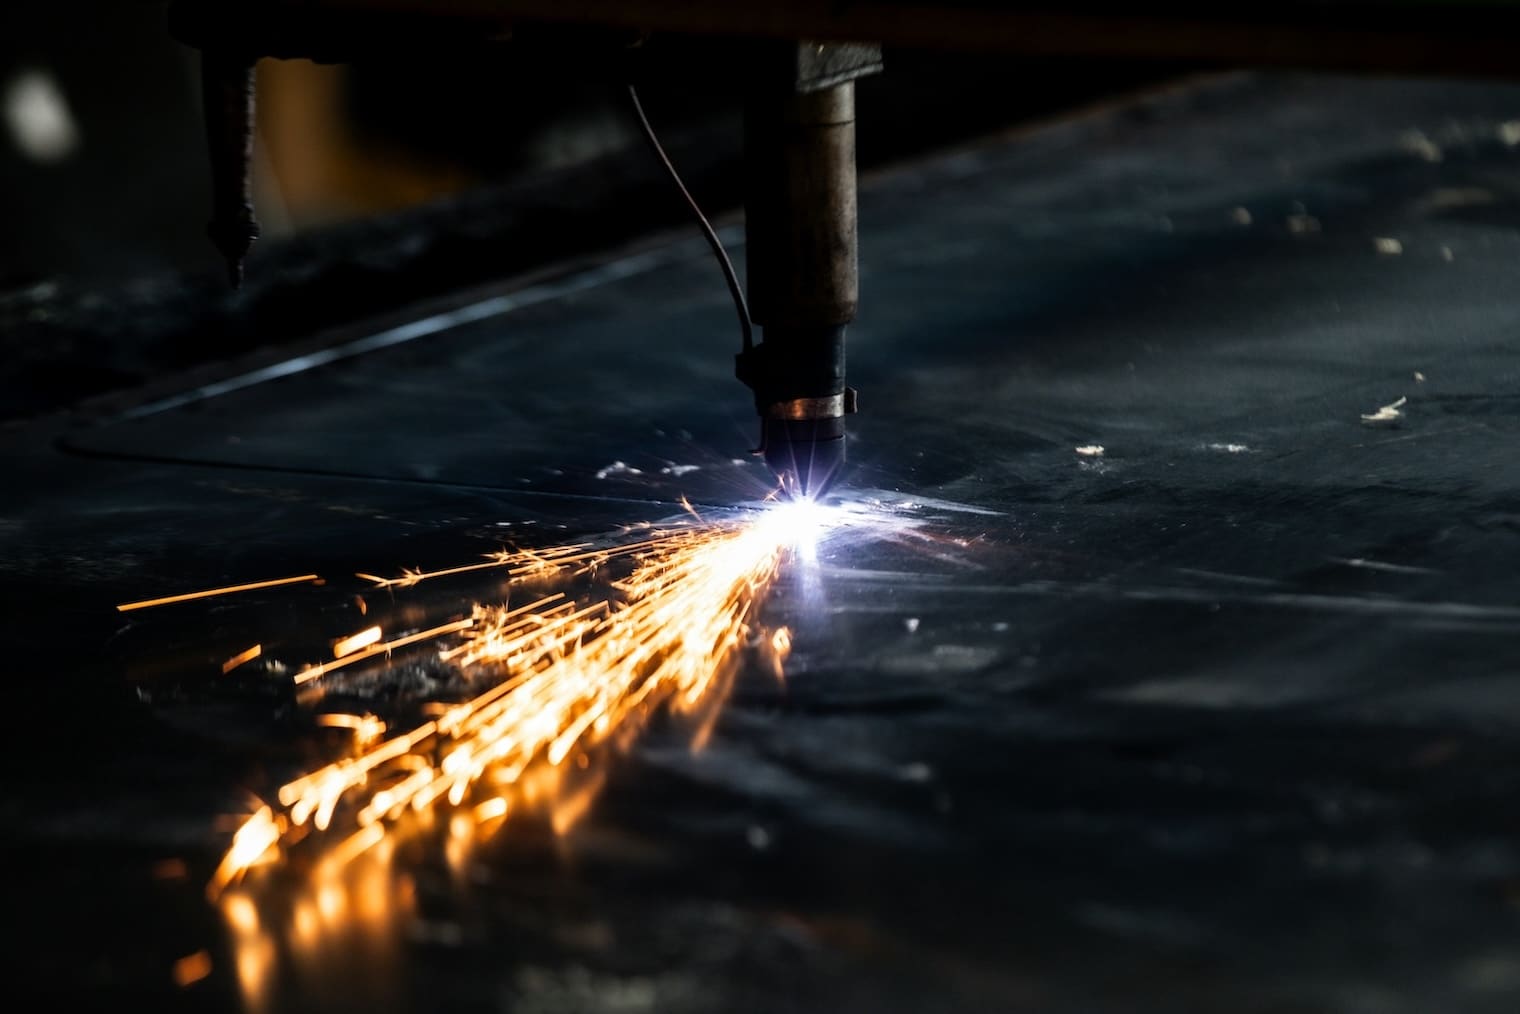
Noch in den 1990er Jahren dominierten CO2-Laser mit Wellenlängen um 10,6 Mikrometer die Szene. Sie brauchten aufwendige Spiegeloptiken zur Strahlführung, waren wartungsintensiv und erreichten Wirkungsgrade von teils unter 10 Prozent. Der Umstieg auf Faserlaser mit rund 1064 Nanometern Wellenlänge veränderte die Ausgangslage grundlegend: Strahlführung per Lichtleitkabel, Wirkungsgrade jenseits der 30-Prozent-Marke und deutlich kleinere Fokusdurchmesser von teils unter 100 Mikrometern. Damit lassen sich heute selbst 0,1 Millimeter dünne Kupferfolien in Batteriezellen zuverlässig verschweißen, was mit älteren Systemen praktisch unmöglich war. Auch die Anschaffungskosten sind gesunken, sodass sich selbst mittelständische Zulieferer heute Anlagen leisten können, die vor fünfzehn Jahren nur Großkonzernen vorbehalten waren. Ein Fachbetrieb für Laserschweißen und Verbindungstechnik profitiert dabei besonders von der gestiegenen Verfügbarkeit unterschiedlicher Laserklassen für verschiedenste Materialstärken.
Kamerabasierte KI erkennt Fehler in Echtzeit
Ein konkretes Beispiel aus der Praxis: Beim Schweißen von Aluminium-Kupfer-Verbindungen in E-Motoren entstehen leicht Poren oder unregelmäßige Einbrandtiefen. Moderne Systeme koppeln Hochgeschwindigkeitskameras mit bis zu 20.000 Bildern pro Sekunde an neuronale Netze, die anhand der Schmelzbadgeometrie und des Lichtbogenspektrums Abweichungen erkennen, bevor ein fehlerhaftes Bauteil überhaupt die Anlage verlässt. Die Nachregelung der Laserleistung erfolgt dabei in unter fünf Millisekunden – schneller, als ein menschlicher Bediener reagieren könnte. In der Serie bedeutet das messbar weniger Ausschuss und deutlich seltenere Nacharbeit an bereits gefertigten Bauteilen.
Digitale Zwillinge sparen reale Testreihen
Statt zehn oder zwanzig physische Musterbauteile zu verschweißen, um die passende Fokuslage zu finden, simulieren Ingenieure heute Wärmeeintrag und Verzug direkt am Rechner. Die Entwicklungszeit für neue Bauteilgeometrien verkürzt sich dadurch mitunter von Wochen auf wenige Tage, weil nur noch die vielversprechendsten Parametersätze real getestet werden müssen. Auch Gefügeveränderungen im Schweißnahtquerschnitt lassen sich vorab abschätzen, was besonders bei sicherheitskritischen Bauteilen im Automobilbau relevant ist.
Roboterzellen mit Objekterkennung
In der Serienfertigung übernehmen zunehmend Sechsachsroboter mit integrierter 3D-Bilderkennung die Nahtverfolgung. Sie gleichen Bauteiltoleranzen von bis zu zwei Millimetern automatisch aus, ohne dass ein Programmierer die Roboterbahn manuell nachjustieren muss – ein Detail, das bei kleinen Losgrößen enorm viel Zeit spart.
Dresden als Laborbank für die Industrie
Dass gerade Sachsen hier eine Vorreiterrolle spielt, ist kein Zufall. Institute wie das Fraunhofer IWS in Dresden entwickeln gemeinsam mit Maschinenbauern aus der Region neue Prozessparameter direkt an Serienbauteilen, oft im Auftrag von Automobilzulieferern. Diese Nähe zwischen Grundlagenforschung und Produktionshalle sorgt dafür, dass neue Erkenntnisse nicht in Fachpublikationen verschwinden, sondern innerhalb weniger Monate in realen Fertigungslinien ankommen.